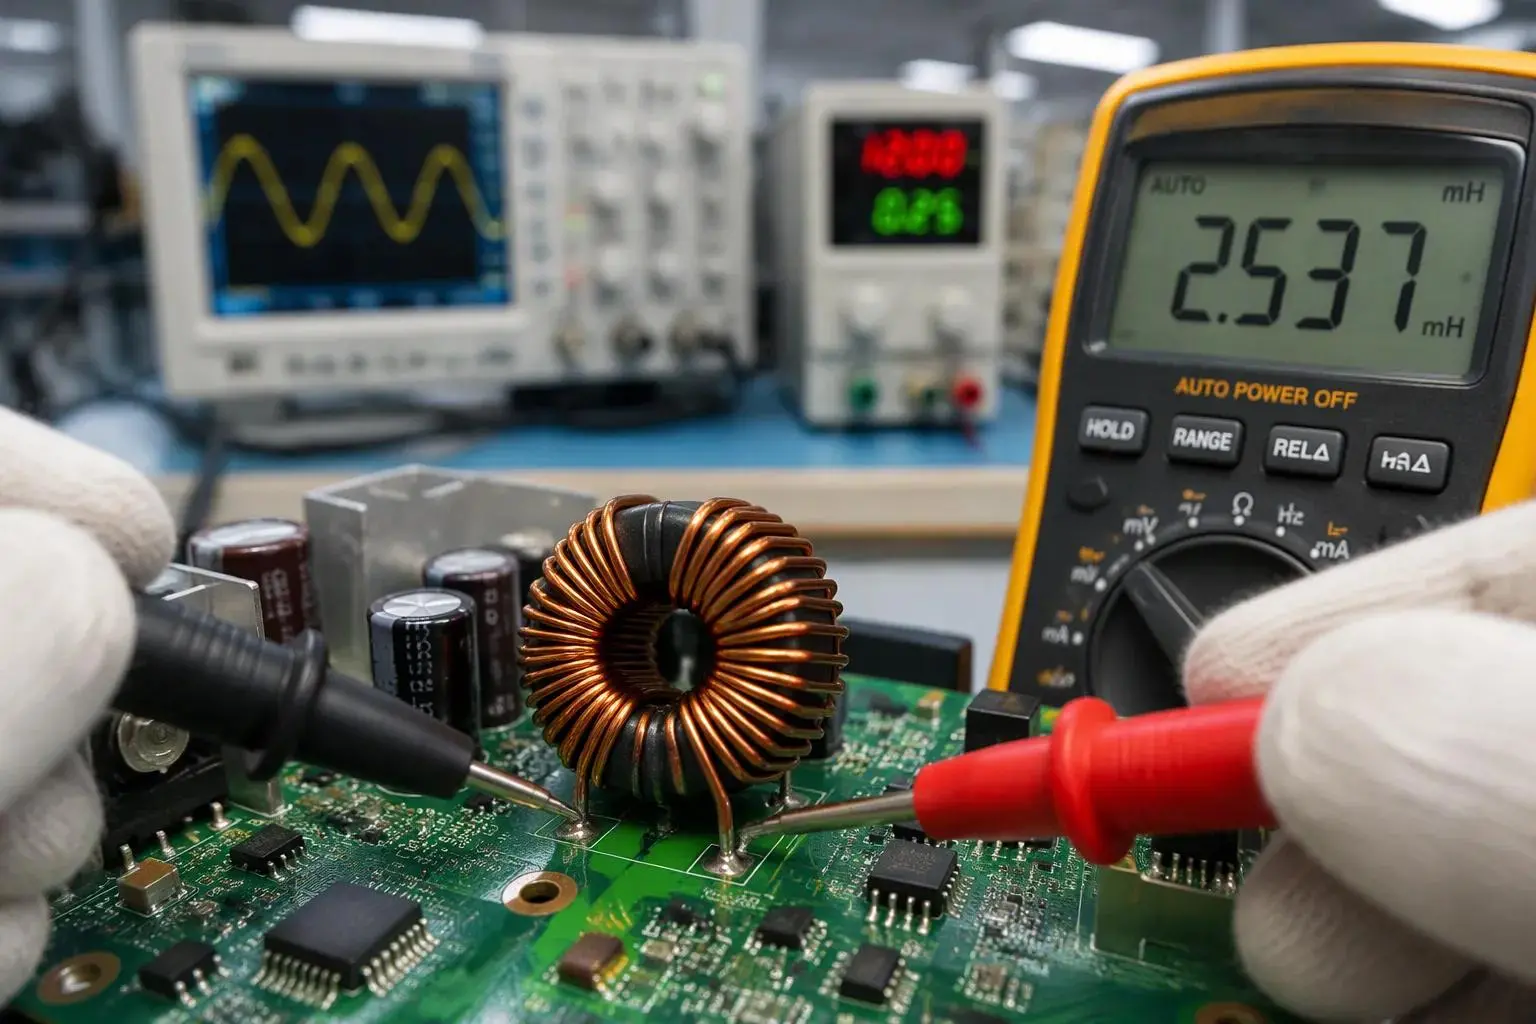
English
 Vietnamese
 Italian
 Spanish
 Thai
 Japanese
 Portuguese
 Korean
 Russian
 French
 German
 Polish
 Indonesian
5 Cara Produsen Induktor Batang Memastikan Induktansi yang Konsisten
Induktansi yang konsisten dalam produksi massal bertumpu pada lima disiplin manufaktur: pemilihan bahan inti, penggulungan otomatis dengan kontrol tegangan, pengujian induktansi in-line dengan umpan balik, kontrol termal dan lingkungan, dan kontrol proses statistik dengan audit. Variasi induktansi yang kecil memperkecil margin penyetelan, mengubah kinerja sirkuit, dan menurunkan hasil produksi. Insinyur dan tim pengadaan yang mengevaluasi produsen induktor batang menghadapi satu pertanyaan praktis: teknik dan kontrol manakah yang benar-benar menjaga induktansi tetap dalam toleransi pada proses besar? Lima disiplin ilmu di bawah ini menjawab pertanyaan tersebut secara langsung, menunjukkan kontribusi masing-masing kontrol dan apa yang harus diverifikasi selama audit pemasok.
Pemilihan Material Inti yang Tepat
Menentukan Sifat Magnetik
Induktansi meningkat berbanding lurus dengan permeabilitas magnetik. Kumparan inti udara menghasilkan medan magnet yang lemah. Memasukkan bahan magnetik ke dalam kumparan itu akan memusatkan medan dan secara signifikan meningkatkan induktansi dan faktor Q. Hubungan fisik ini menjadikan spesifikasi inti sebagai pengungkit pertama untuk konsistensi. Produsen induktor batang yang mengontrol permeabilitas pada sumber mengontrol induktansi di bagian hilir.
Pemilihan bahan inti induktor menentukan garis dasar untuk setiap unit berikutnya. Insinyur menentukan tingkatan dengan rentang permeabilitas yang ditentukan, kemudian memverifikasi tingkatan tersebut terhadap frekuensi aplikasi dan tuntutan saat ini. Proses manufaktur yang presisi kemudian mempertahankan akurasi induktansi dalam plus atau minus dua puluh persen. Jangka waktu tersebut bergantung pada permeabilitas efektif yang stabil di seluruh proses produksi. Pergeseran pada material inti yang disuplai menggerakkan setiap belitan pada saluran secara bersamaan.
Pengujian Lot-Level Sebelum Penggulungan
Karakterisasi tingkat lot menangkap penyimpangan permeabilitas sebelum kawat masuk ke inti. Setiap lot bahan inti induktor yang masuk melewati uji sampel untuk permeabilitas dan konsistensi dimensi. Pemasok membandingkan hasil dengan distribusi yang dikarakterisasi untuk kelas tersebut. Banyak benda yang berada di luar jangkauan tidak pernah mencapai stasiun belitan.
Gerbang ini melindungi jendela toleransi putaran demi putaran. Disiplin yang sama berlaku untuk induktor dan kumparan toroidal, di mana tingkat inti mengatur pita induktansi yang dapat dicapai. Data lot yang terdokumentasi juga mendukung ketertelusuran selama audit pemasok. Pembeli dapat meminta catatan ini dan mengonfirmasi bahwa pengendalian material inti adalah proses terukur, bukan asumsi. Material inti yang konsisten, diverifikasi lot demi lot, menjaga jendela ±20 persen dapat dicapai pada proses yang besar.
Pemutaran Otomatis dengan Kontrol Ketegangan
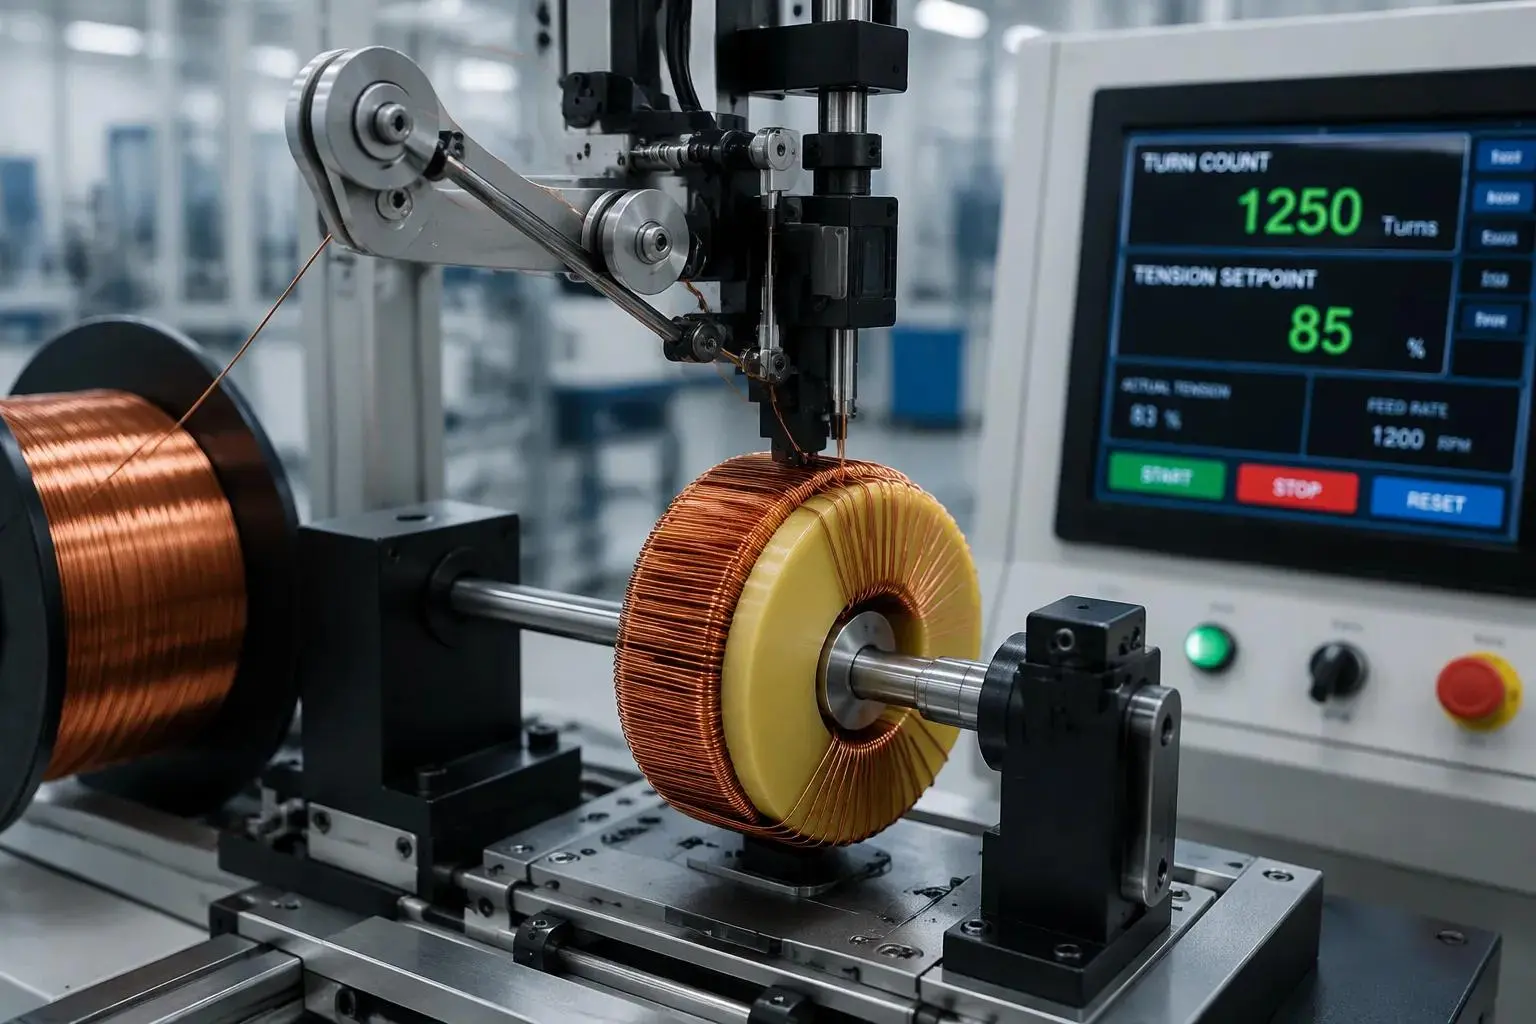
Jumlah Putaran dan Kepadatan Berliku
Proses penggulungan adalah langkah inti dalam pembuatan induktor . Ini menetapkan nilai induktansi, stabilitas induktansi, dan kinerja keseluruhan. Teknik penggulungan yang presisi menjaga dimensi koil tetap konsisten dalam produksi bervolume tinggi. Peralatan otomatis menghitung putaran belitan dan meletakkannya dalam lapisan yang rata. Setiap jumlah lilitan kawat tembaga harus sesuai dengan desain, karena setiap penambahan lilitan memperkuat medan magnet. Satu putaran yang salah akan mengubah bidang tersebut, sehingga mesin menempatkan setiap putaran pada nada yang sama.
Kepadatan putaran yang seragam meminimalkan variasi induktansi antar unit. Tumpang tindih belitan yang berlebihan pada belitan satu lapis harus dihindari untuk menjaga konsistensi induktansi. Proses penggulungan yang disiplin juga menentukan jumlah putaran belitan per lapisan. Diameter kawat dan jarak lapisan menentukan nilai akhir, dan mesin mempertahankan keduanya sesuai resep yang diprogram. Disiplin ini tumpang tindih dengan kontrol proses induktor toroidal, di mana distribusi giliran dan manajemen tegangan memiliki tujuan konsistensi yang sama. Logika yang sama berlaku untuk induktor dan kumparan toroidal, serta induktor & kumparan toroidal yang dibangun di atas inti toroidal.
Sistem Ketegangan Loop Tertutup
Ketegangan kawat mengatur seberapa erat lilitan kawat menempel pada inti. Gulungan kawat yang longgar menggeser posisi dan mengubah rangkaian magnet. Sistem tegangan loop tertutup mengukur tegangan secara terus menerus dan menyesuaikannya secara real time. Penari mekanis, pengumpan yang digerakkan servo, dan sel beban masing-masing menahan kawat pada tarikan tertentu. Pengontrol membandingkan setiap pembacaan dengan tekanan yang dikehendaki dan mengoreksi motor. Ketegangan yang terkendali menjaga setiap unit mendekati induktansi targetnya.
Kontrol ini juga mendukung proses induktor toroidal, dan melayani induktor dan kumparan toroidal dengan cara yang sama. Ketegangan yang stabil menjaga geometri gulungan kawat melalui penanganan dan pembuatan pot. Kontrol tegangan melengkapi proses penggulungan. Log tegangan yang terdokumentasi memberi auditor catatan tentang tekanan yang dikehendaki dan rentang pengukuran untuk setiap pengoperasian. Hasilnya adalah kinerja berulang di seluruh proses produksi penuh.
Pengujian dan Umpan Balik Induktansi In-Line
Menangkap Drift di Winding Station
Pengukuran in-line menangkap penyimpangan induktansi sebelum komponen meninggalkan stasiun belitan. Kepala uji khusus membaca setiap kumparan yang telah selesai saat keluar dari mesin. Operator langsung melihat hasilnya, selagi part masih di tangan. Pemeriksaan induktansi awal ini menghentikan upaya drifting untuk membangun kumpulan penuh unit yang tidak dapat ditoleransi.
Perlengkapan uji harus memperhitungkan posisi kumparan pada batang . Menggeser kumparan di sepanjang batang ferit akan mengubah induktansi, prinsip yang sama yang digunakan untuk menyetel antena radio AM. Perlengkapan yang menempatkan bagian pada titik referensi tetap menghilangkan variabel tersebut. Pengukuran kemudian mencerminkan kumparan itu sendiri, bukan di mana operator meletakkannya. Perlengkapan yang stabil menjaga pembacaan tetap terikat pada tingkat induktansi target untuk setiap unit.
Menutup Lingkaran Umpan Balik
Pengukuran memberikan umpan balik ke parameter belitan, sehingga koreksi terjadi selama proses, bukan setelahnya. Saat pembacaan tren tinggi atau rendah, pengontrol menyesuaikan jumlah putaran atau tegangan pada bagian berikutnya. Saluran kembali ke induktansi targetnya tanpa menghentikan produksi atau membatalkan batch.
Disiplin umpan balik yang sama berlaku untuk pengujian induktor dan kumparan toroidal, di mana geometri belitan juga mengatur induktansi akhir. Distribusi putaran pada inti toroidal menggeser nilai induktansi akhir, sehingga loop mengoreksi geometri dengan cara yang sama seperti mengoreksi belitan batang. Catatan pengukuran yang terdokumentasi memberikan bukti kepada auditor bahwa loop tertutup pada setiap proses.
Kompensasi Termal dan Pengendalian Lingkungan
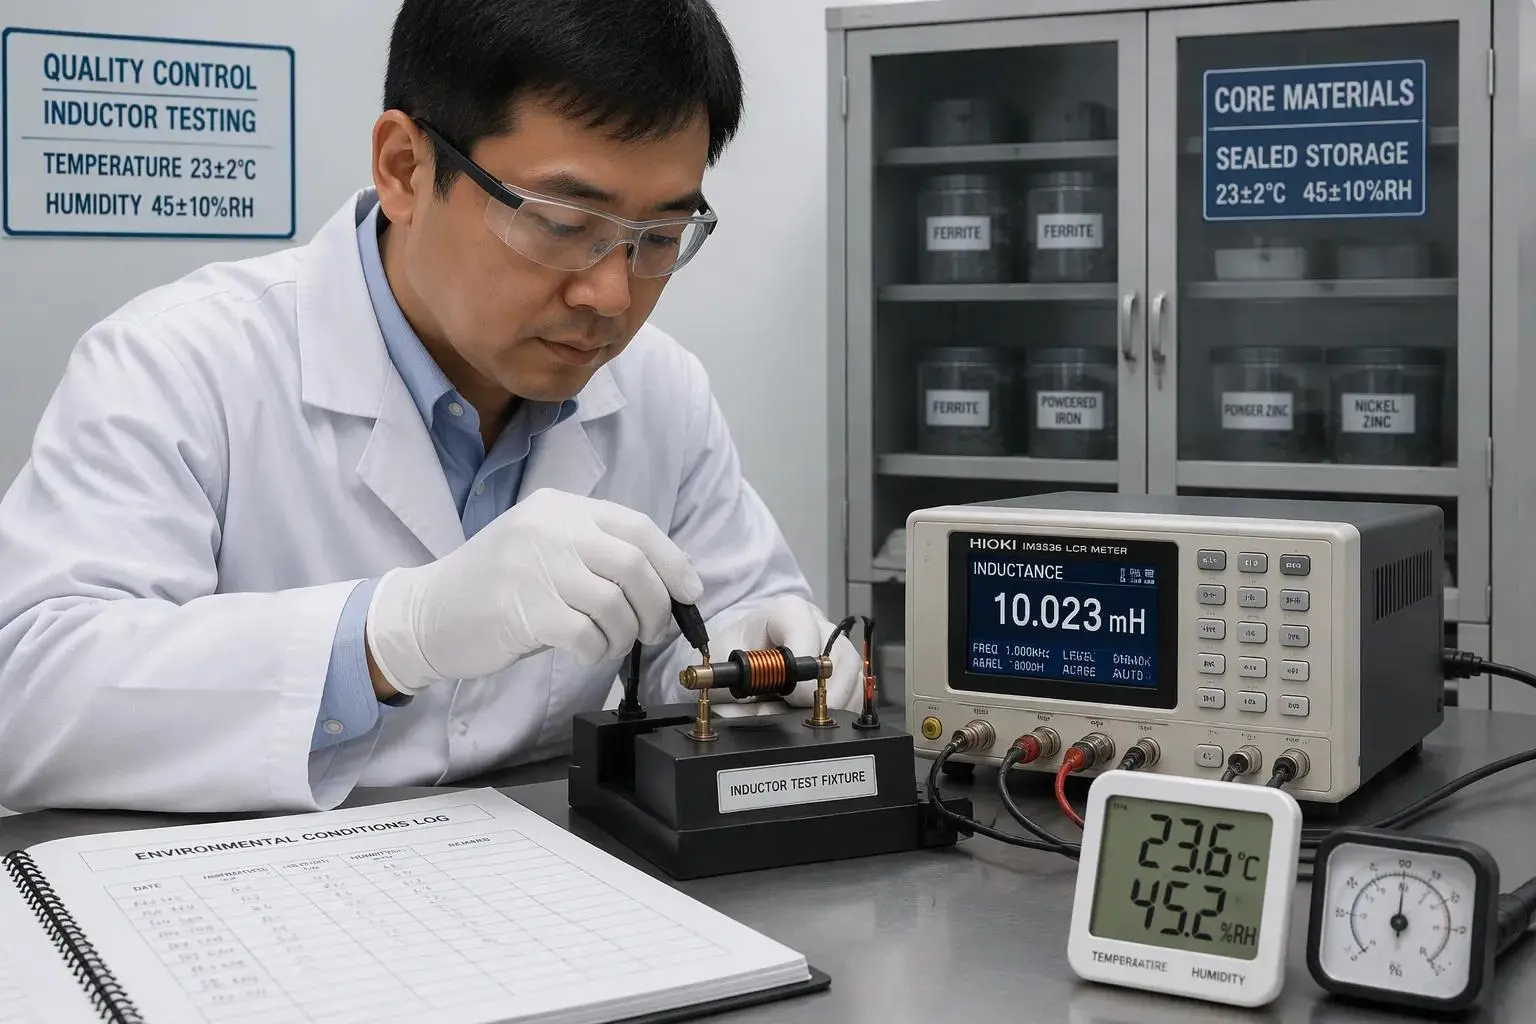
Mengelola Efek Suhu
Suhu menggeser permeabilitas magnet, dan induktansi mengikuti perubahan itu. Bahan inti yang berkinerja baik pada suhu kamar dapat melayang setelah belitan memanas selama pengoperasian. Produsen mengatasi hal ini dengan memilih kualitas material inti dengan permeabilitas stabil di seluruh rentang suhu terukur. Mereka juga memilih induktor yang memiliki ketahanan termal tinggi. Peringkat tersebut mendukung nilai induktansi yang konsisten, kehilangan magnet minimal, dan stabilitas operasional jangka panjang.
Kompensasi termal meluas ke lantai produksi. Pemutaran dan stasiun pengujian dijalankan pada suhu yang terkendali, sehingga pengukuran mencerminkan bagiannya, bukan ruangannya. Pembacaan tes yang diambil di pagi hari yang dingin dan pembacaan lainnya yang diambil di sore hari yang hangat dapat berbeda karena alasan yang tidak terkait dengan kumparan. Menjaga suhu stasiun tetap stabil akan menghilangkan variabel tersebut. Logika yang sama berlaku untuk induktor dan kumparan toroidal, di mana suhu inti mempengaruhi pembacaan induktansi akhir seperti halnya pada batang.
Mengontrol Kelembaban dan Penanganannya
Kondisi kelembaban dan penanganan selama produksi juga mempengaruhi inti luka. Penyerapan kelembapan dapat mengubah sifat efektif bahan inti, dan penanganan yang kasar dapat menggeser posisi putaran pada kumparan yang sudah jadi. Kedua efek tersebut menjauhkan induktansi dari targetnya. Pengendalian lingkungan pada belitan dan stasiun pengujian melindungi jendela toleransi terhadap pengaruh-pengaruh ini.
Pengendalian praktis mencakup pemantauan kelembapan, penyimpanan tertutup untuk material inti yang sensitif, dan prosedur penanganan yang ditentukan di setiap stasiun. Operator menggunakan perlengkapan daripada tangan kosong untuk memindahkan kumparan yang sudah jadi. Langkah-langkah ini menjaga permeabilitas magnetik setiap inti tetap stabil mulai dari pemeriksaan masuk hingga pengujian akhir. Disiplin ini diterapkan pada induktor dan kumparan toroidal, di mana penanganan dan kontrol kelembapan melindungi sasaran konsistensi yang sama. Catatan lingkungan yang terdokumentasi memberi auditor catatan yang jelas tentang kondisi stasiun selama setiap proses produksi.
Kontrol dan Audit Proses Statistik
Grafik SPC untuk Deteksi Dini
Bagan kendali proses statistik melacak pengukuran induktansi di seluruh proses produksi. Setiap titik yang diplot mewakili unit yang diuji, dan bagan menunjukkan tren seiring berjalannya proses. Pergeseran ke atas yang lambat muncul sebagai garis menaik jauh sebelum ada bagian yang gagal. Operator menangkap penyimpangan tersebut lebih awal dan memperbaikinya sebelum menjadi skrap. Peringatan dini ini melindungi batas toleransi dan mengurangi limbah dalam produksi skala besar.
Batasan kendali berasal dari kemampuan proses yang dikarakterisasi, bukan dari dugaan. Pabrikan mempelajari proses stabil, mengukur penyebaran alami nilai induktansi, dan menetapkan batas penyebaran tersebut. Titik-titik di dalam batas menunjukkan suatu proses terkendali. Poin di luar batas memicu penyelidikan. Pabrikan induktor batang yang menetapkan batasan dari data kemampuan nyata memberikan auditor dasar yang dapat dipertahankan untuk setiap keputusan yang diambil.
Pengambilan Sampel Lot dan Audit Akhir
Pengambilan sampel lot dan audit induktansi akhir membentuk lapisan verifikasi terakhir. Sampel yang diambil dari setiap lot menjalani pengukuran terhadap distribusi yang dikarakterisasi. Audit memastikan bahwa unit yang dikirim sesuai dengan distribusi yang dihasilkan oleh proses yang dibangun. Langkah ini tidak bergantung pada satu pemeriksaan akhir jalur. Ini memverifikasi semuanya terhadap catatan statistik.
Disiplin audit yang sama berlaku untuk induktor dan kumparan toroidal , di mana geometri belitan mengatur induktansi akhir. Auditor membandingkan hasil sampel dengan distribusi inti toroidal dan menandai lot mana pun yang berada di luarnya. Catatan audit yang terdokumentasi melengkapi rantai penjaminan mutu induktor. Pembeli dapat meninjau catatan ini dan memastikan bahwa setiap lot yang dikirim sesuai dengan induktansi target dan distribusi yang dikarakterisasi.
Lima kontrol membawa konsistensi induktansi dari desain hingga pengiriman. Pemilihan material inti menetapkan garis dasar magnetik, belitan otomatis dengan kontrol tegangan memperbaiki geometri koil, pengujian in-line dengan umpan balik mengoreksi penyimpangan dalam proses, kontrol termal dan lingkungan melindungi jendela toleransi, dan kontrol proses statistik dengan audit memverifikasi setiap lot. Tidak ada satu langkah pun yang dapat menghasilkan konsistensi kinerja saja. Produsen induktor batang yang cakap melapisi kelimanya, sehingga masing-masing dapat menangkap apa yang terlewatkan oleh yang lain. Insinyur dan spesialis pengadaan harus meminta pemasok untuk memberikan data inti tingkat lot, catatan tegangan, catatan pengukuran in-line, catatan lingkungan stasiun, dan bagan SPC yang dibuat berdasarkan kemampuan yang dikarakterisasi. Produsen induktor batang yang membagikan catatan ini menunjukkan kendali atas induktansi dalam jangka waktu besar.